地址:广东省惠州市惠东县白花镇长塘第二工业区
业务联系:18198482880
Email:gepoint@jbcasting.com
传统机加工通过切削去除材料实现高精度尺寸成型,是工业领域零件精度保障的核心工艺。但在智算液冷、新能源汽车、人形机器人、航天核电等高端装备领域,零件逐渐呈现结构集成化、内腔异形化、高合金化的特征,传统机加工受刀具可达性与减材制造原理限制,普遍存在复杂内腔加工难、材料浪费严重、高合金加工成本高、多件装配隐患多等痛点。
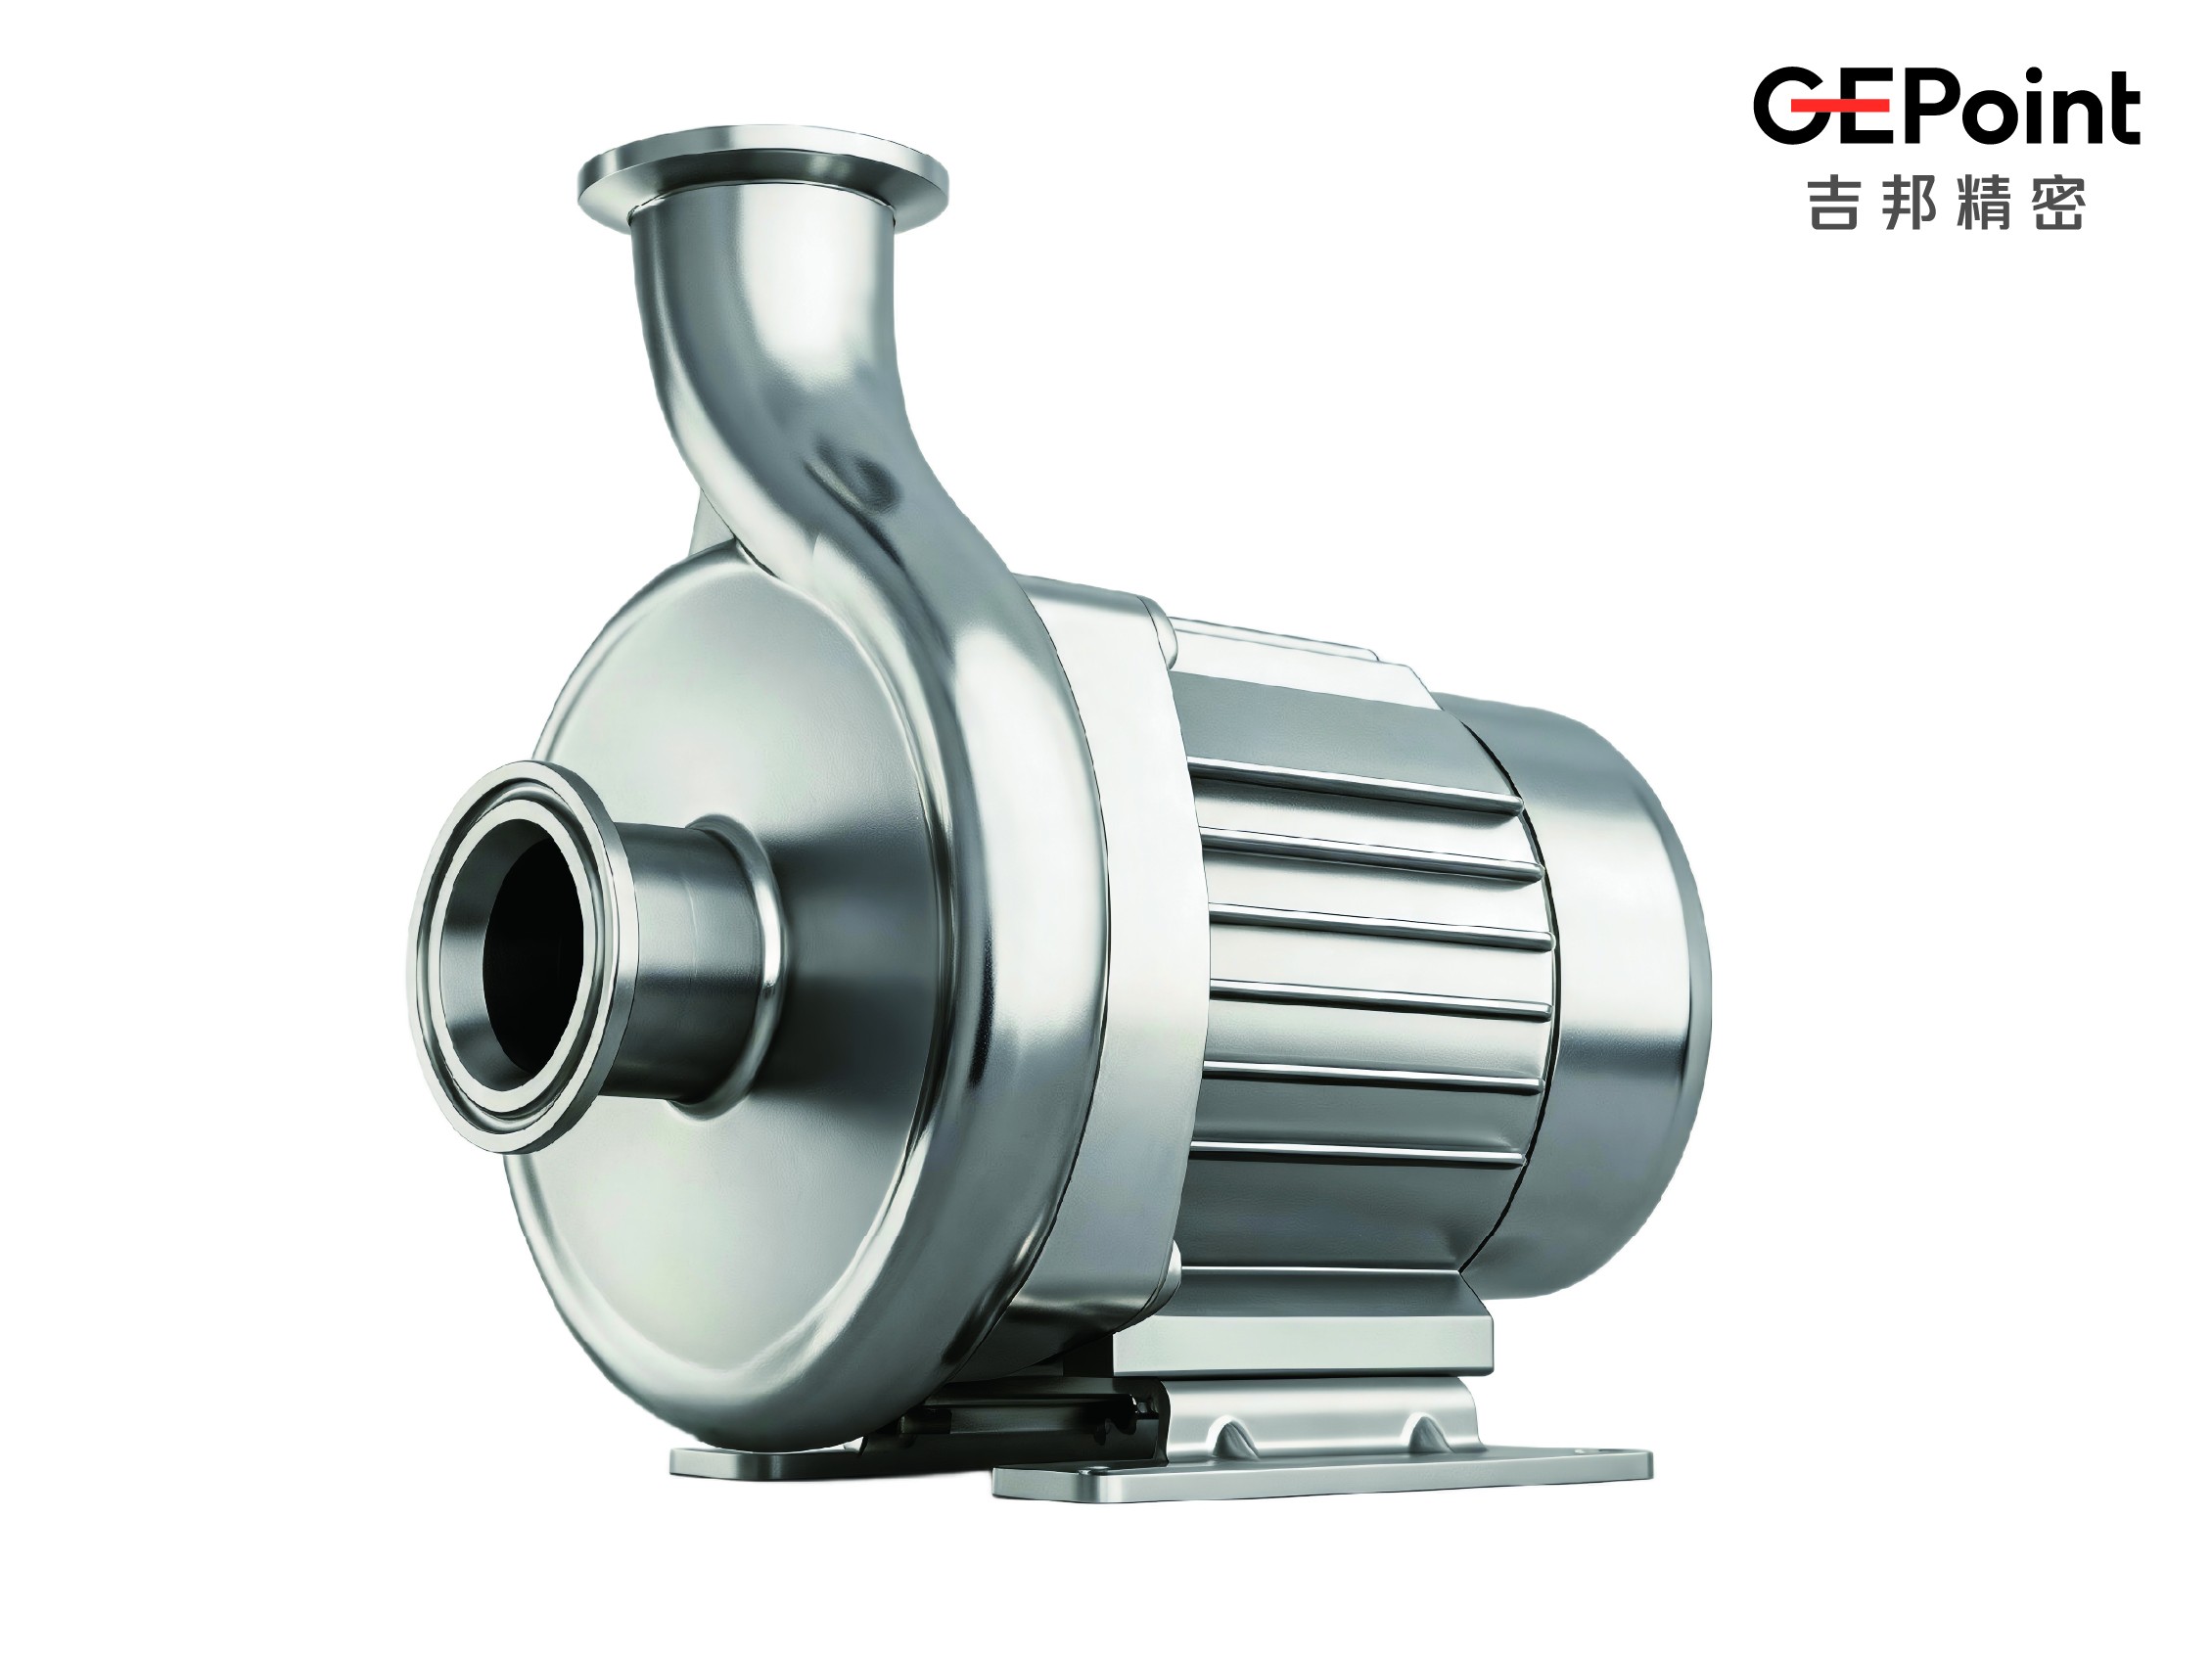
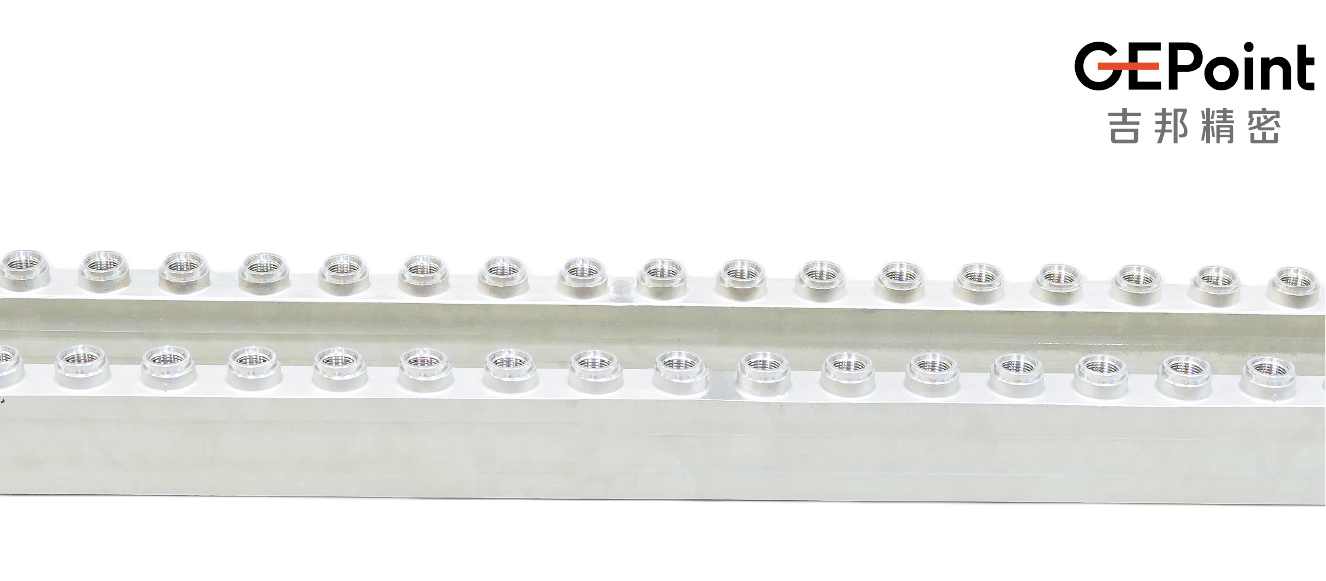
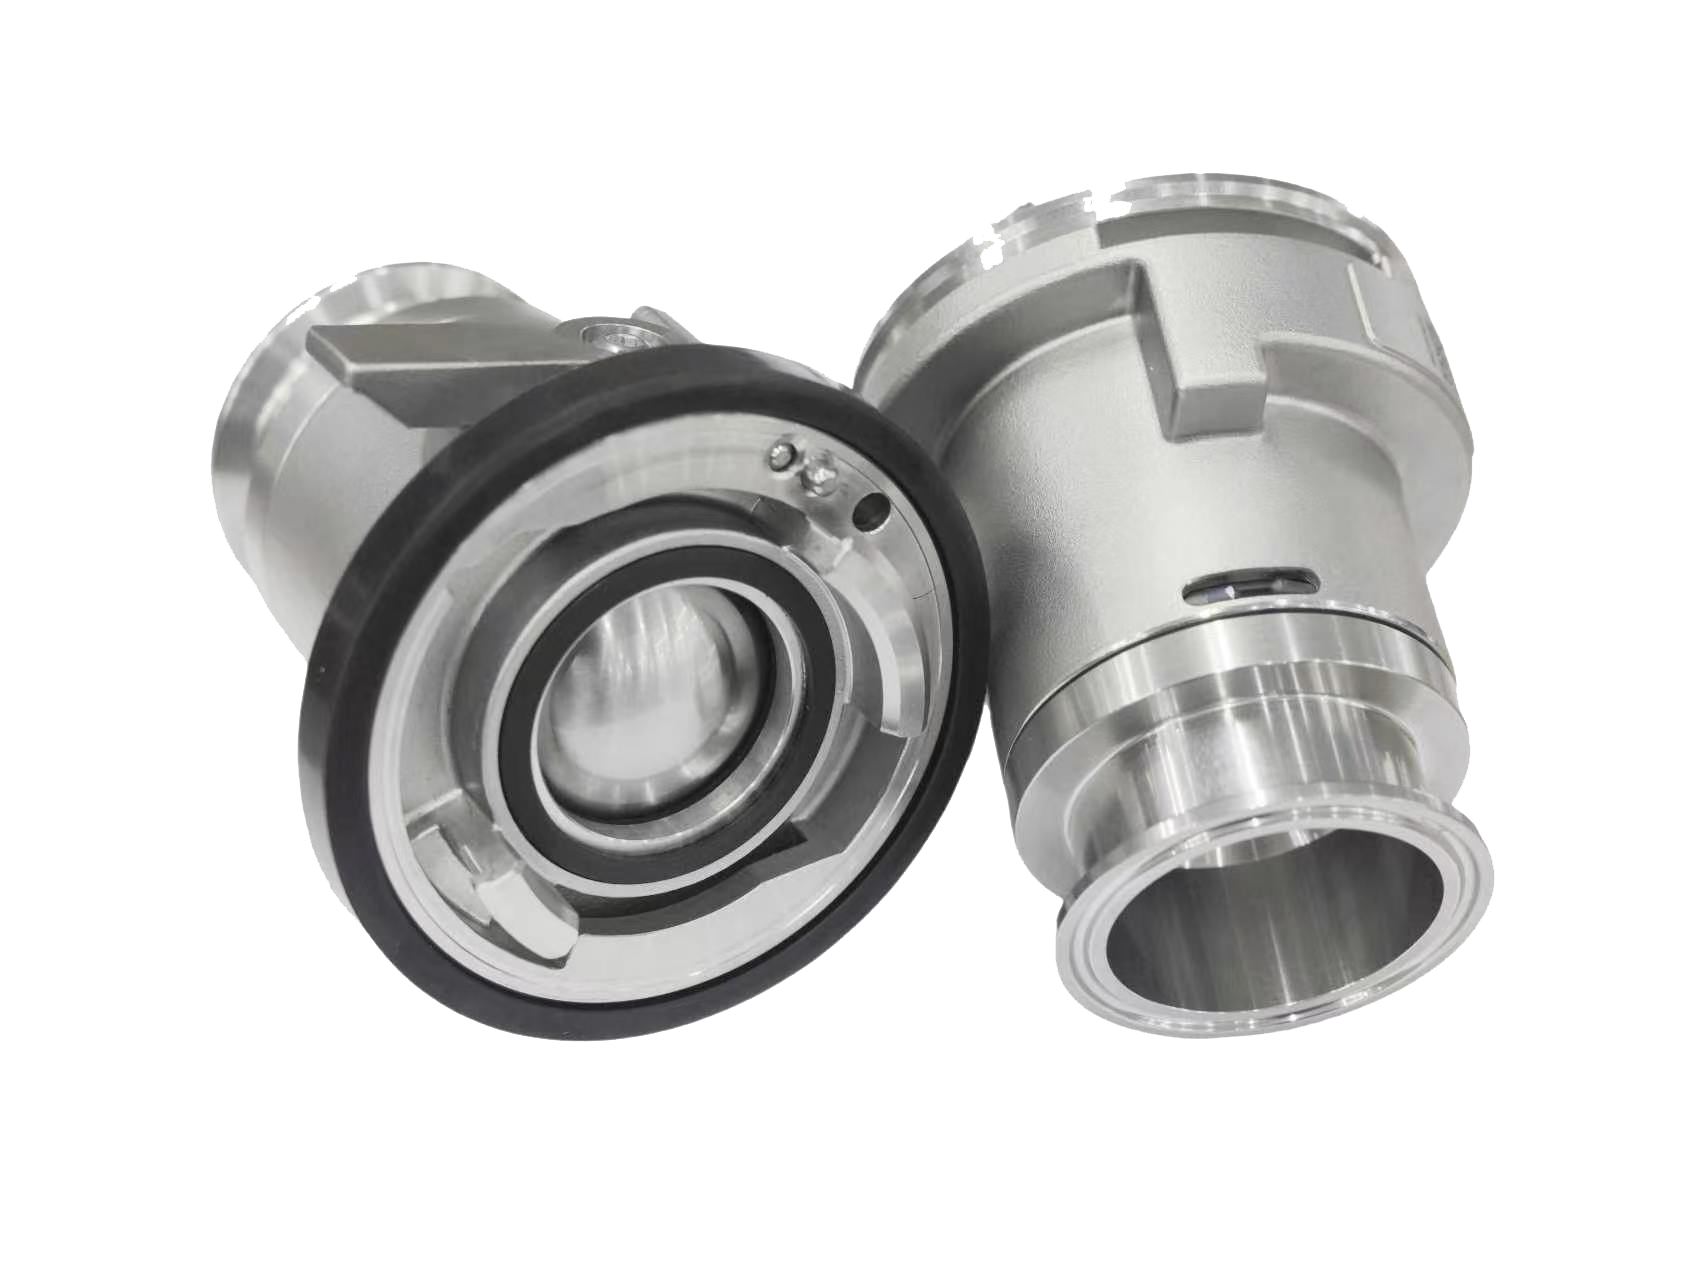
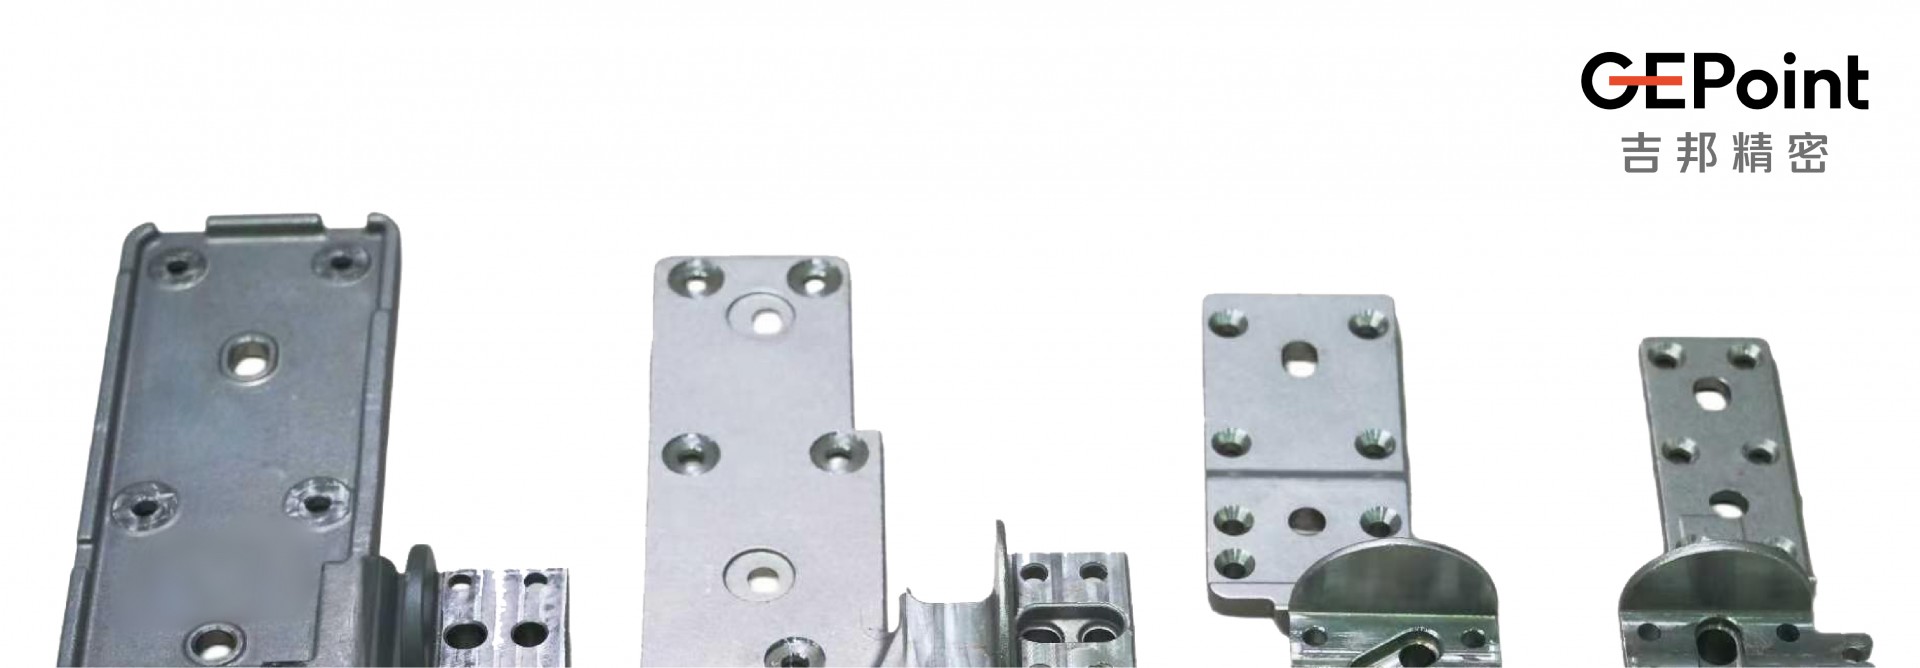
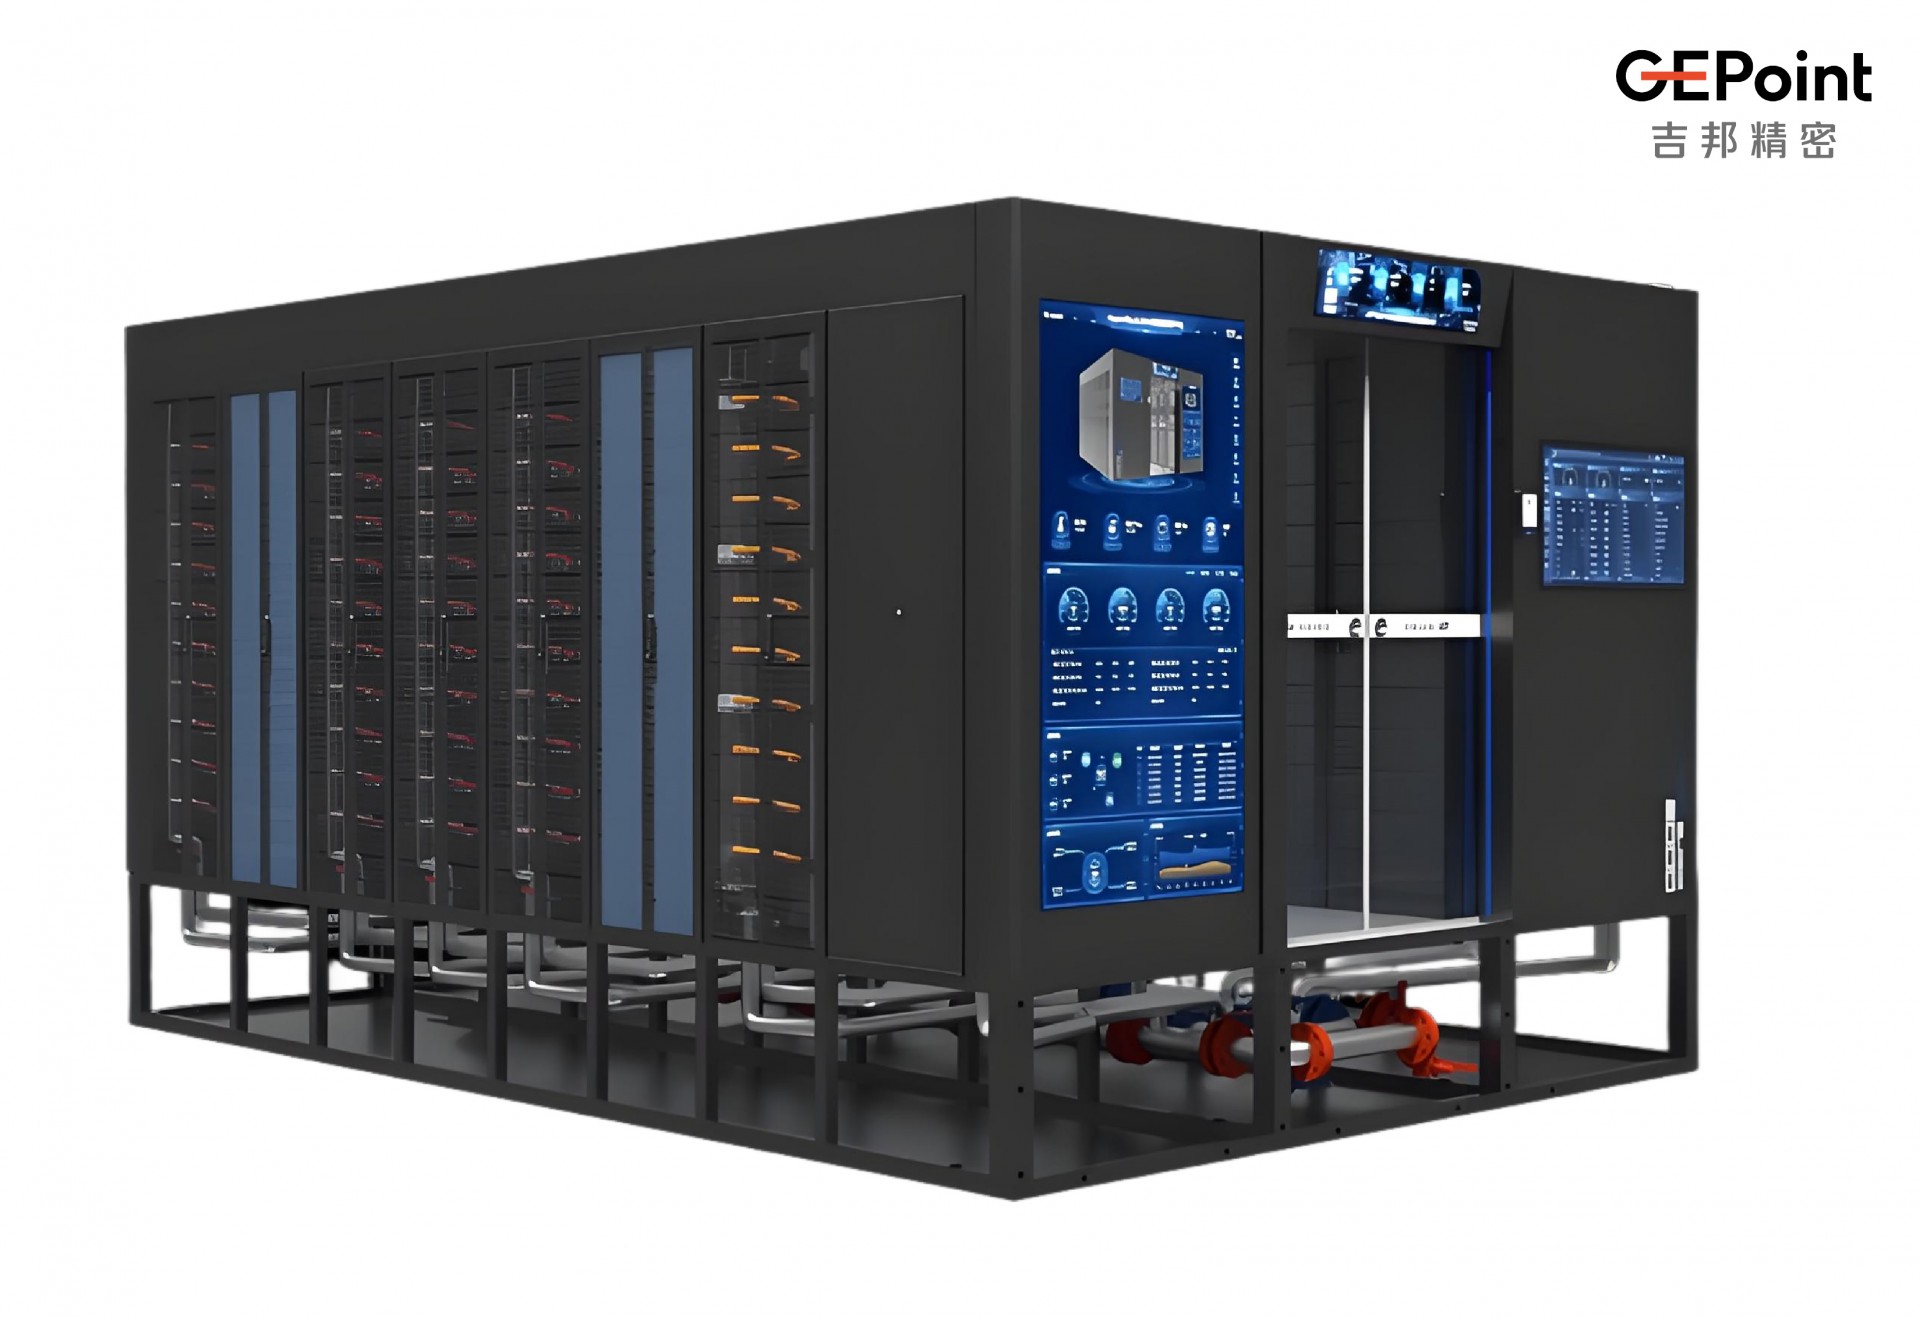
吉邦精密深耕熔模精密铸造领域,针对复杂集成结构零件可实现一次成型,减少加工工序与质量隐患,提升零件整体可靠性。典型如智算中心液冷CDU泵体/电机壳/叶轮、Manifold分水器 、机柜结构件、管路连接件等产品;采用以铸代机加方案后,零件整体数量减少50%以上,流道与密封面的泄漏风险大幅降低,加工工序减少70%,整体交付周期缩短40%以上,显著提升了零件的结构整体性与交付效率。
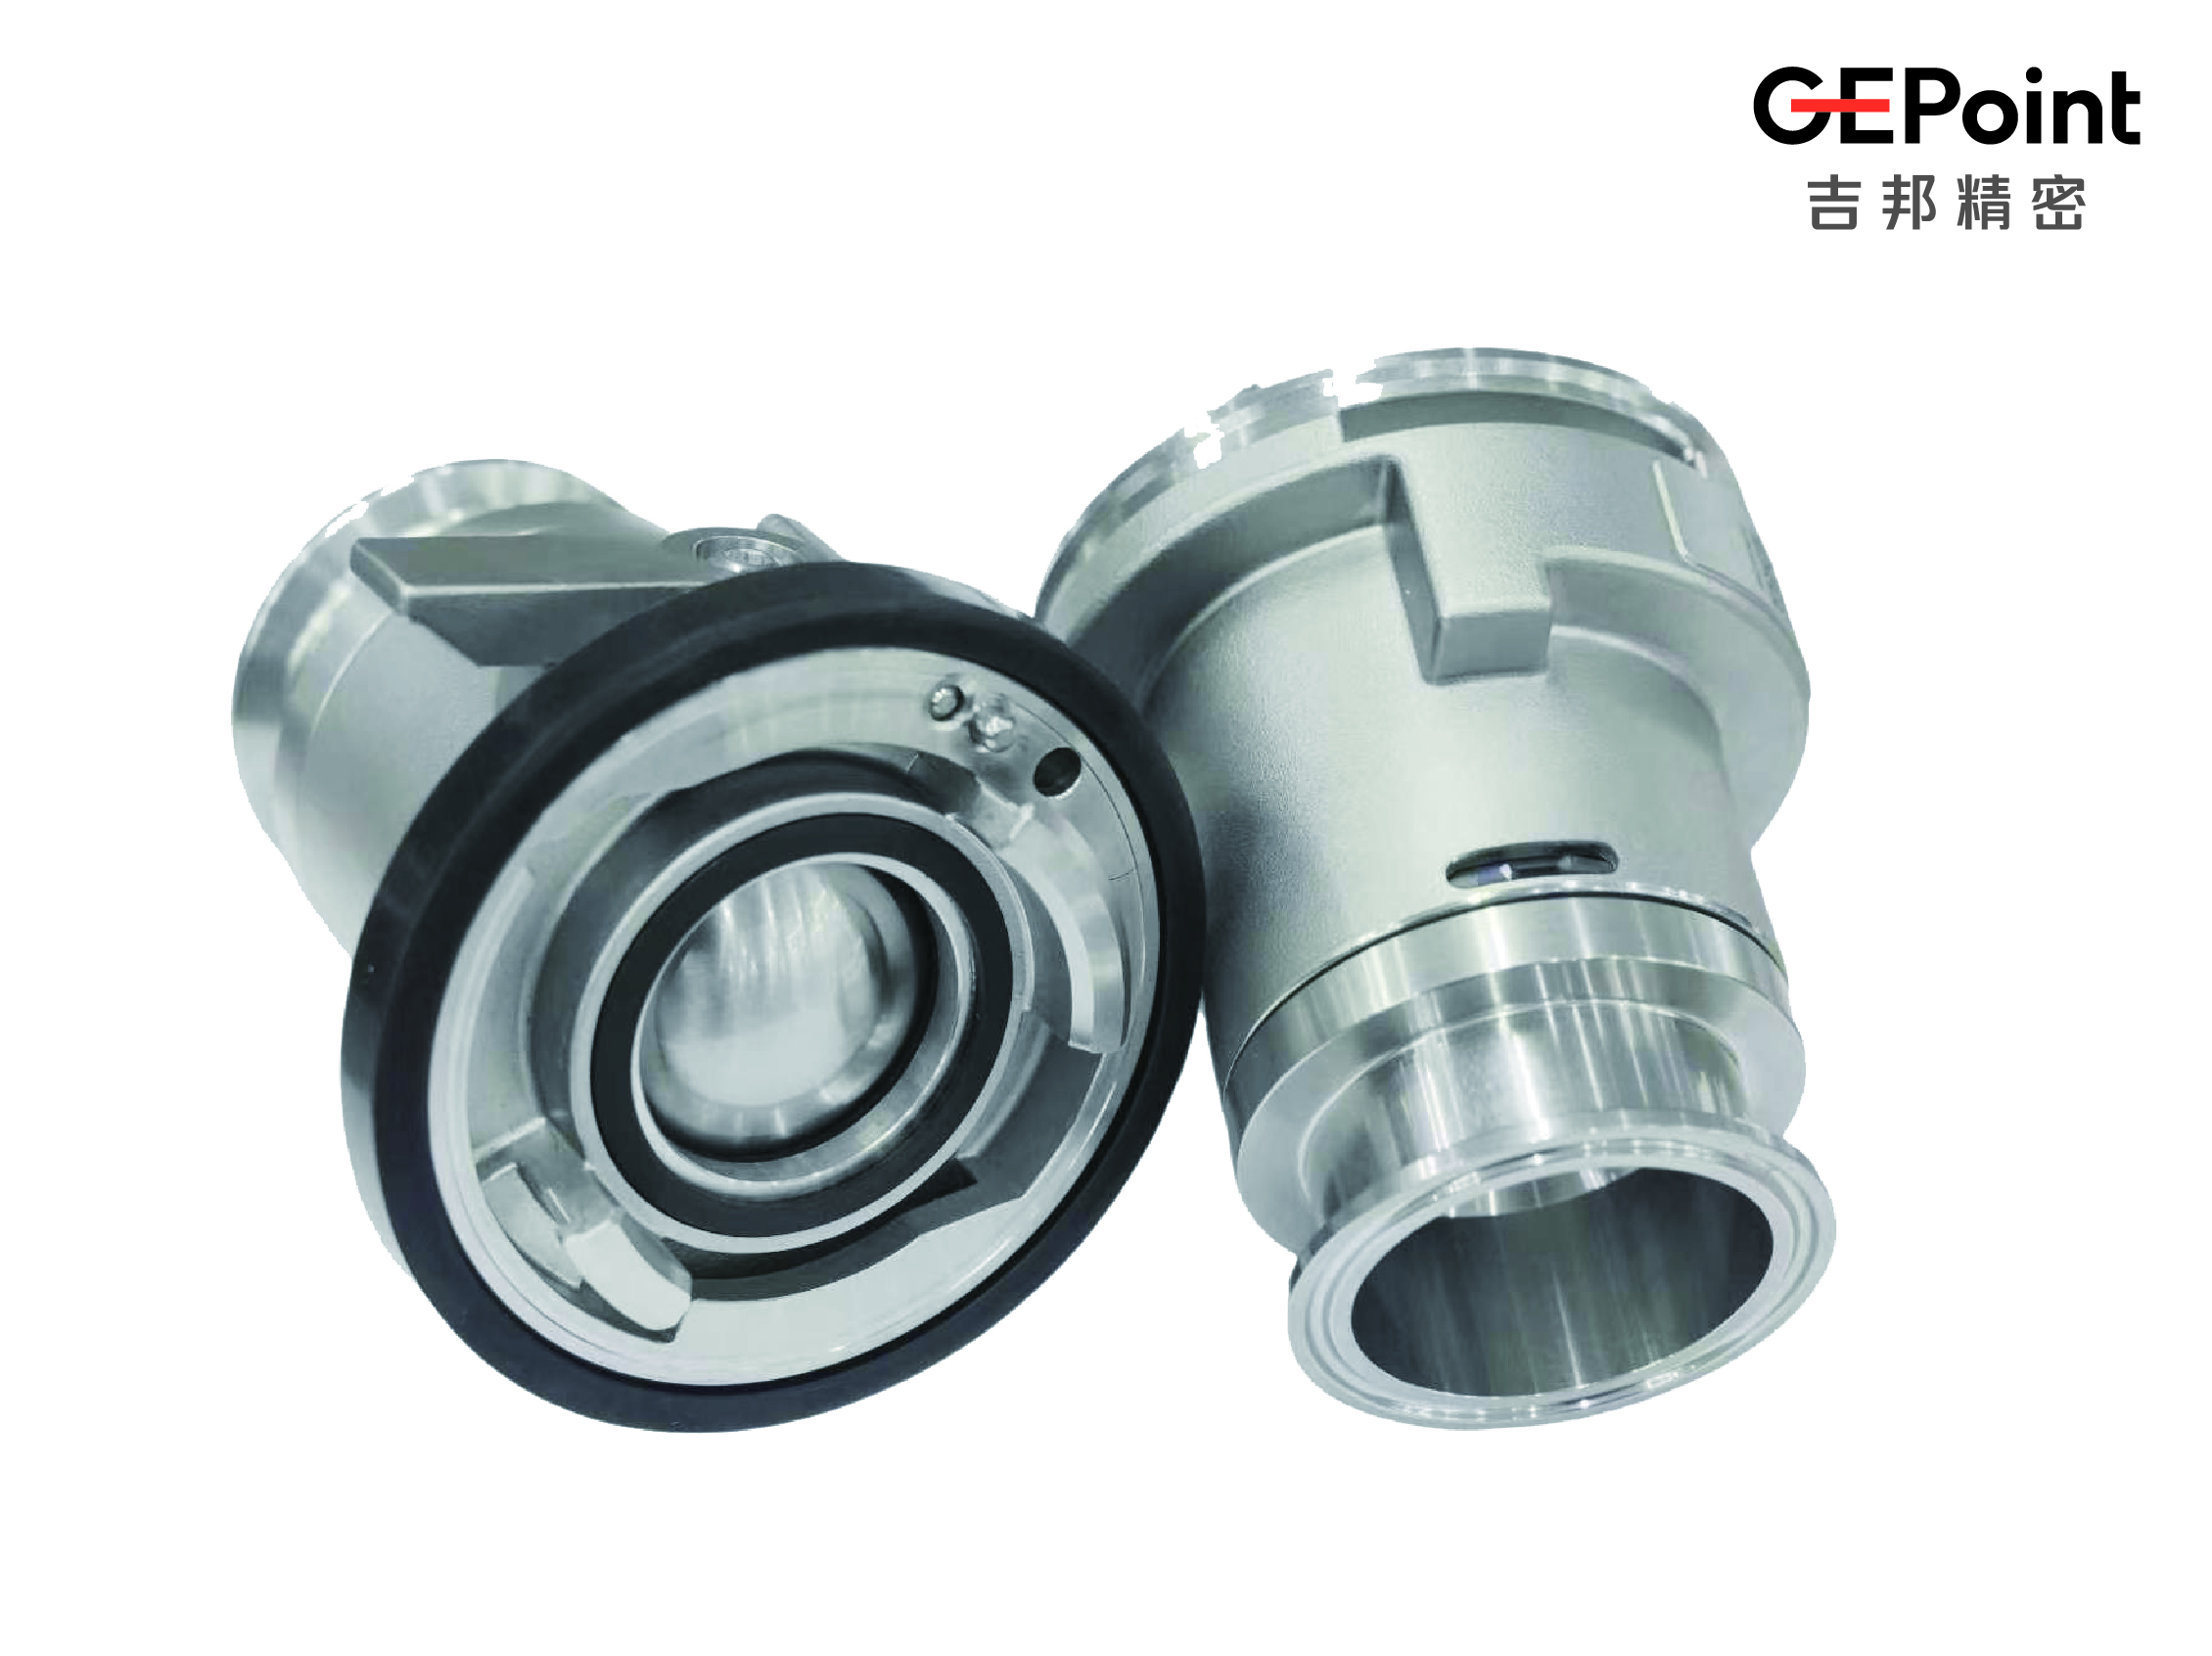
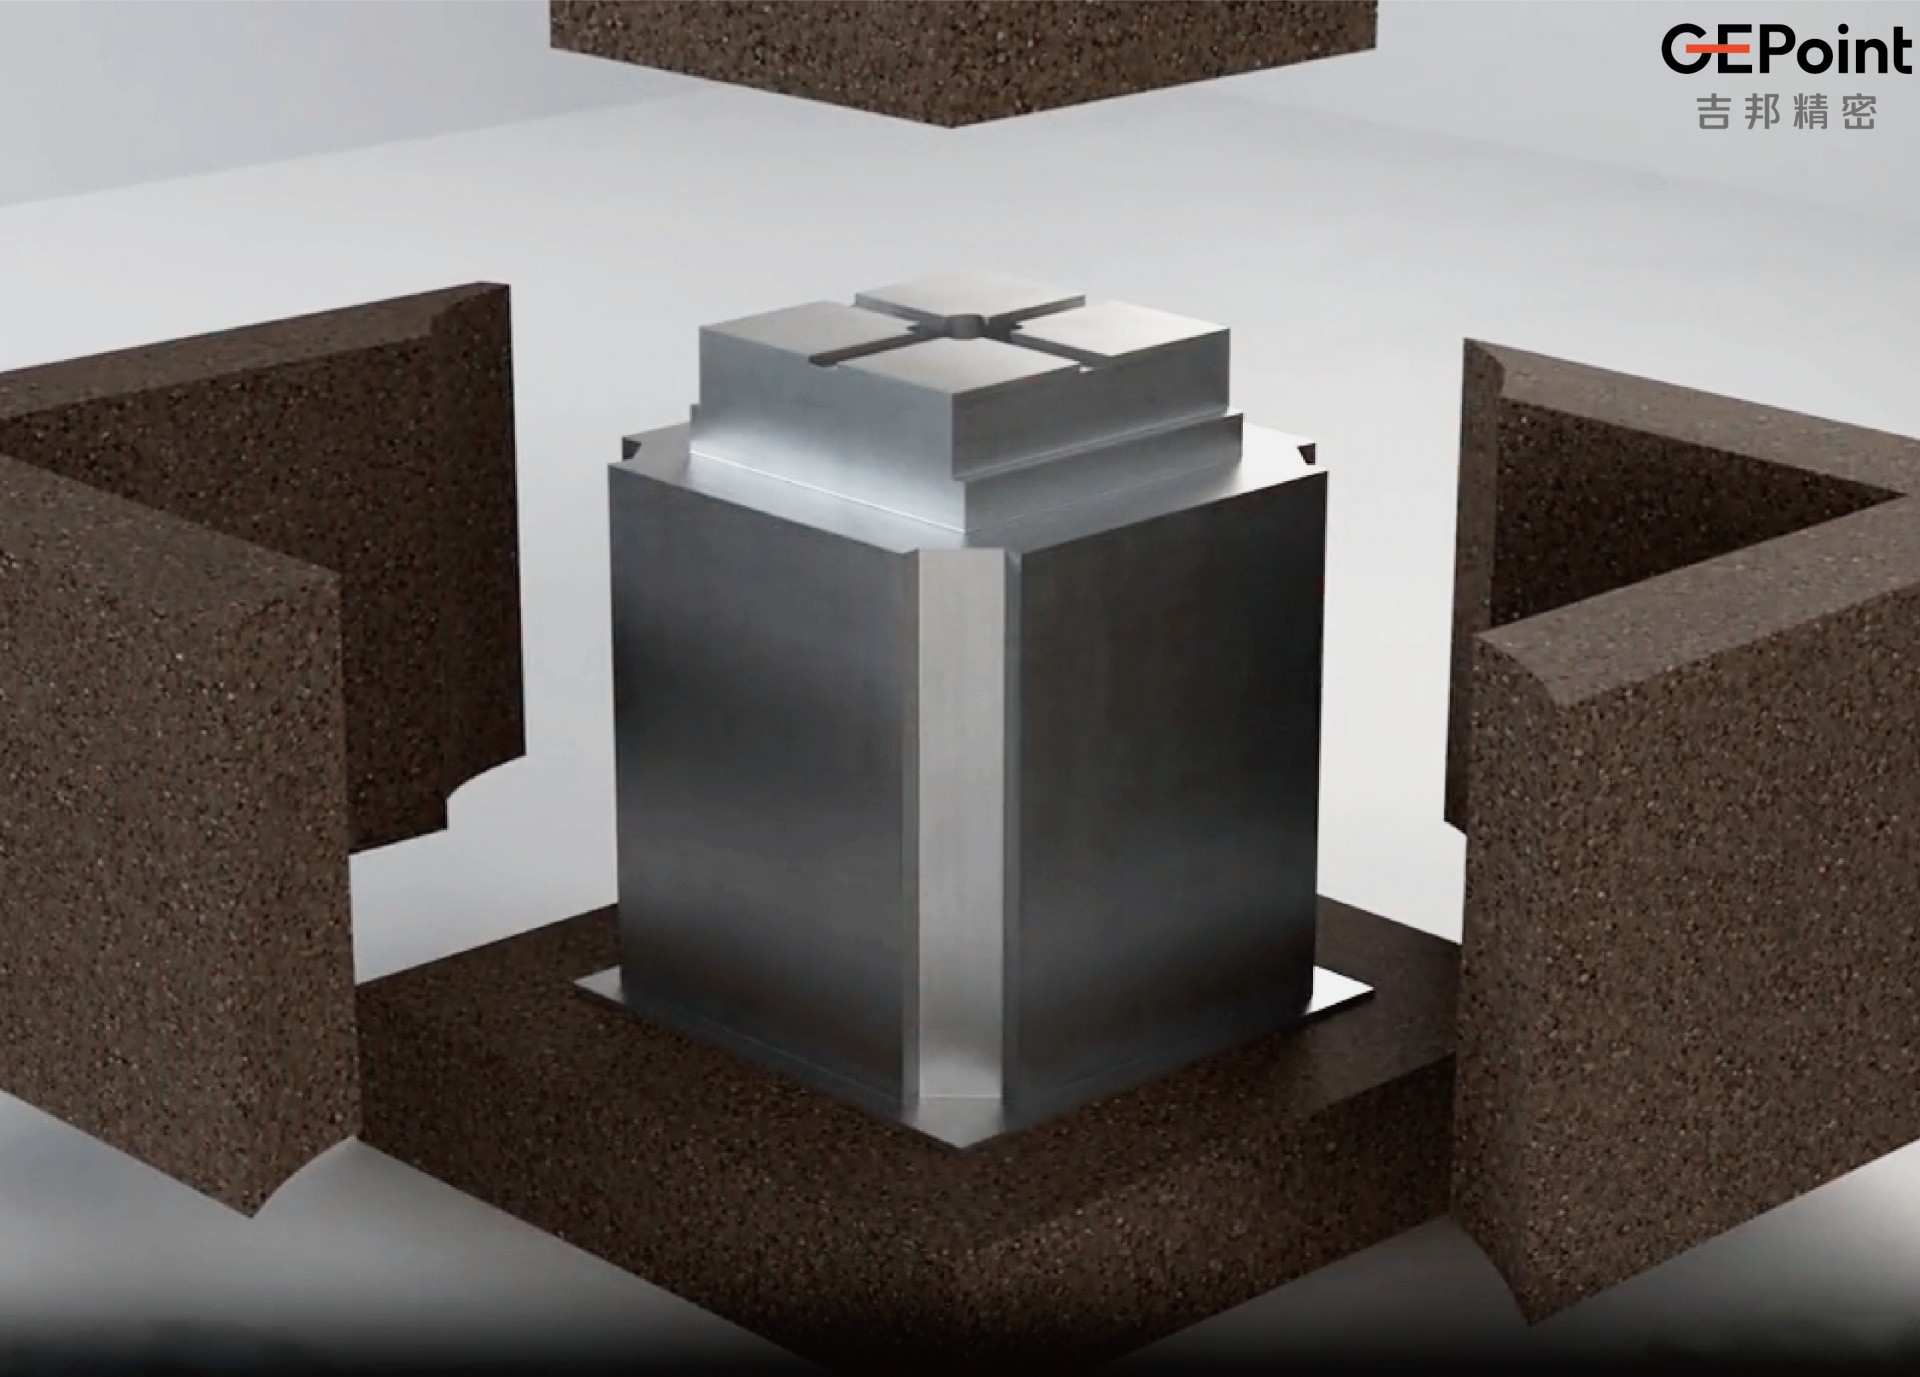
结论:熔模精密铸造的近净成型特性,可大幅减少材料去除量,材料利用率可达传统机加工的2倍以上,显著降低材料成本与切削工时。
传统机加工从实心棒料、锻坯等毛坯开始切削去除,对于结构复杂、型腔多的零件,材料去除量往往超过坯料重量的一半,行业内复杂零件的材料利用率通常仅为30%~50%,部分异形件甚至低于30%。大量的材料不仅直接造成原材料浪费,更对应着漫长的切削工时与刀具消耗。
从材料利用维度对比,精密铸造的近净成型优势可大幅减少材料浪费。吉邦精密的熔模铸件可直接成型接近最终使用尺寸的毛坯,大幅减少需要切削去除的余量,材料利用率可达85%以上,是传统纯机加工工艺的2倍左右,同时大幅缩短了后续机加工的工时。对于智算中心液冷结构件、新能源汽车功能件等材料价值高、结构复杂的零件,以铸代机加的成本与效率优势远优于纯机加工工艺路线。
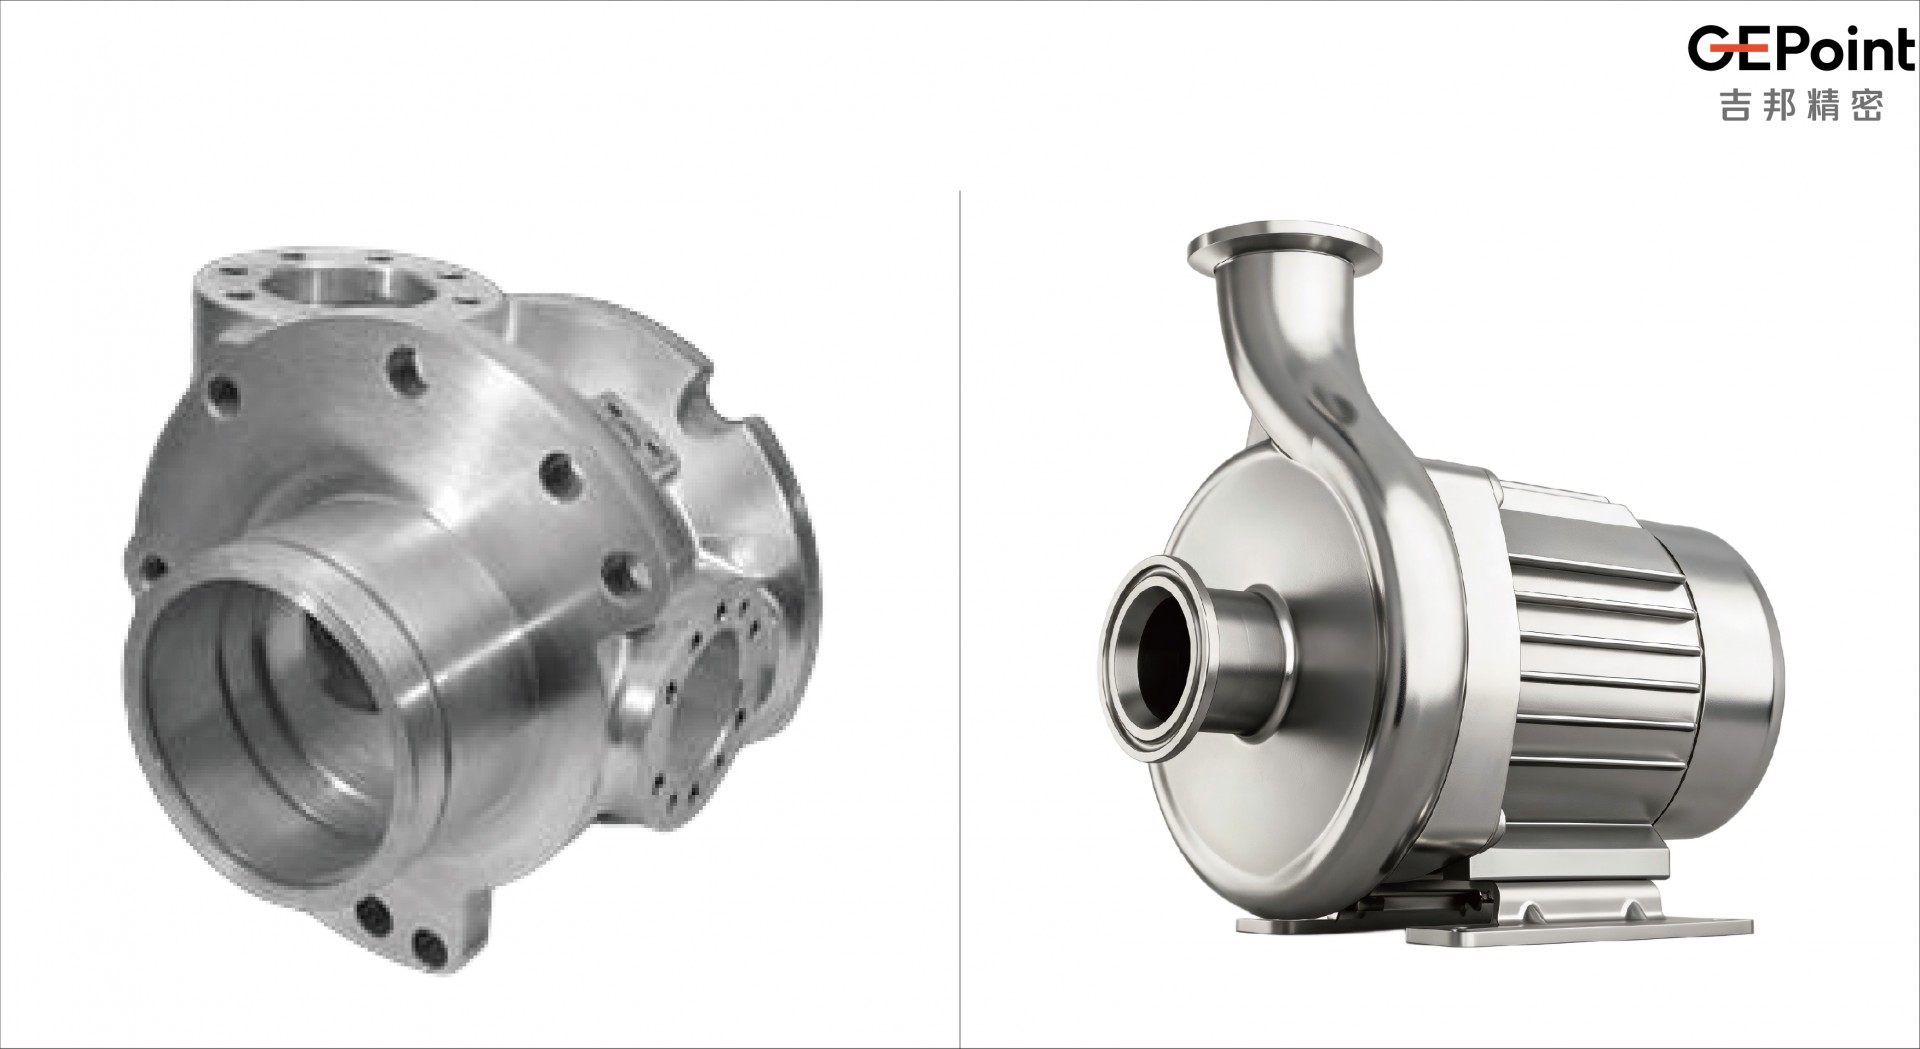
结论:对于不锈钢这类易加工硬化、难切削的材料,熔模精铸可减少60%以上的机加工量,综合制造成本可比纯机加工降低25%左右。
不锈钢具备韧性大、导热性差、加工硬化倾向强的特点,机加工过程中切屑不易折断、粘刀现象明显,刀具磨损速度快、切削效率低,单件加工工时是普通碳钢的2~3倍,刀具成本也显著上升。对于结构复杂的不锈钢零件,纯机加工的成本中,刀具损耗与工时成本占比往往超过55%,成为成本控制的核心痛点。
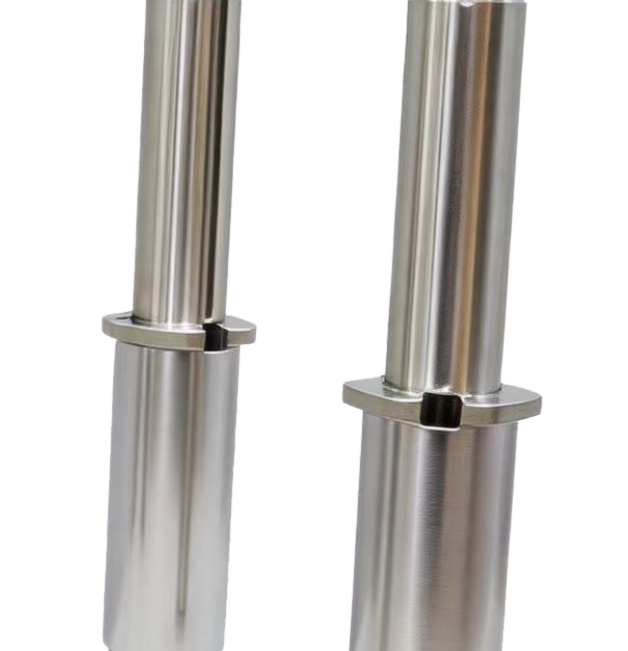
从综合成本维度对比,熔模精铸通过近净成型大幅减少切削加工量,直接降低了不锈钢材料的刀具消耗与加工工时。吉邦精密的不锈钢熔模铸件尺寸精度可达CT4-CT6级,仅为传统棒料机加工余量的1/4~1/5。以某316L不锈钢调节阀零件为例,采用以铸代机加方案后,机加工量减少65%,刀具成本下降50%,综合制造成本降低约25%,对于双相不锈钢等更高成本的不锈钢牌号,成本优势更加突出。
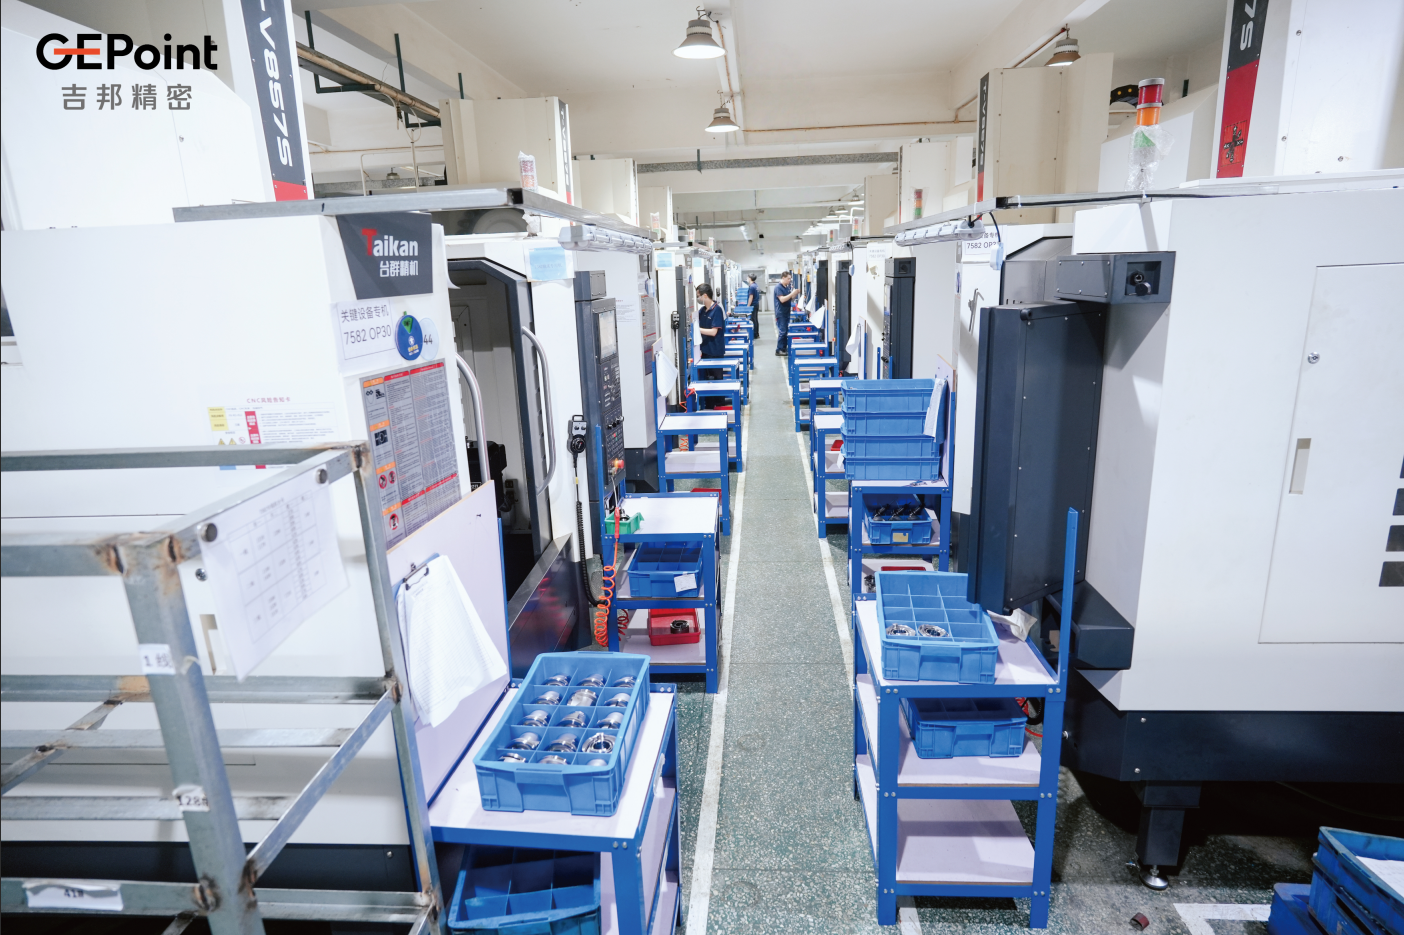
适合替代的场景: 带有复杂内腔、异形流道、交叉孔道,机加工无法直接成型或需拆分多件焊接的不锈钢零件;材料去除量大、材料利用率低的不锈钢零件,尤其是316L、双相不锈钢等中高端不锈钢材料件;多品种中小批量,机加工换型成本高、周期长的不锈钢结构件;耐腐蚀要求高,需减少焊缝提升整体防腐性能的流体类零件。
不建议替代的场景:结构极其简单、批量极大的不锈钢标准轴套、法兰盘类件,纯机加工效率更高;对组织致密度、疲劳性能要求极高,必须采用锻造不锈钢坯料机加工的核心安全受力件。
1. 结构维度:结构复杂、带异形内腔/流道,机加工需拆分焊接的不锈钢零件,优先选用熔模精铸;结构简单、易切削的小尺寸不锈钢零件,保留机加工灵活性。
2. 材料维度:316L、双相不锈钢等难切削、中高成本的不锈钢材料,优先考虑以铸代机加;304等普通易切削不锈钢,简单小件机加工更具性价比。
3. 成本维度:材料去除量大、加工成本占比高的不锈钢零件,精铸综合成本更优;大批量简单不锈钢标准件,机加工效率与成本优势显著。
4. 性能维度:一般功能结构件、耐腐蚀要求高的流体类不锈钢零件,可采用精铸替代;核心承压受力不锈钢零件,保留机加工作为终加工手段。
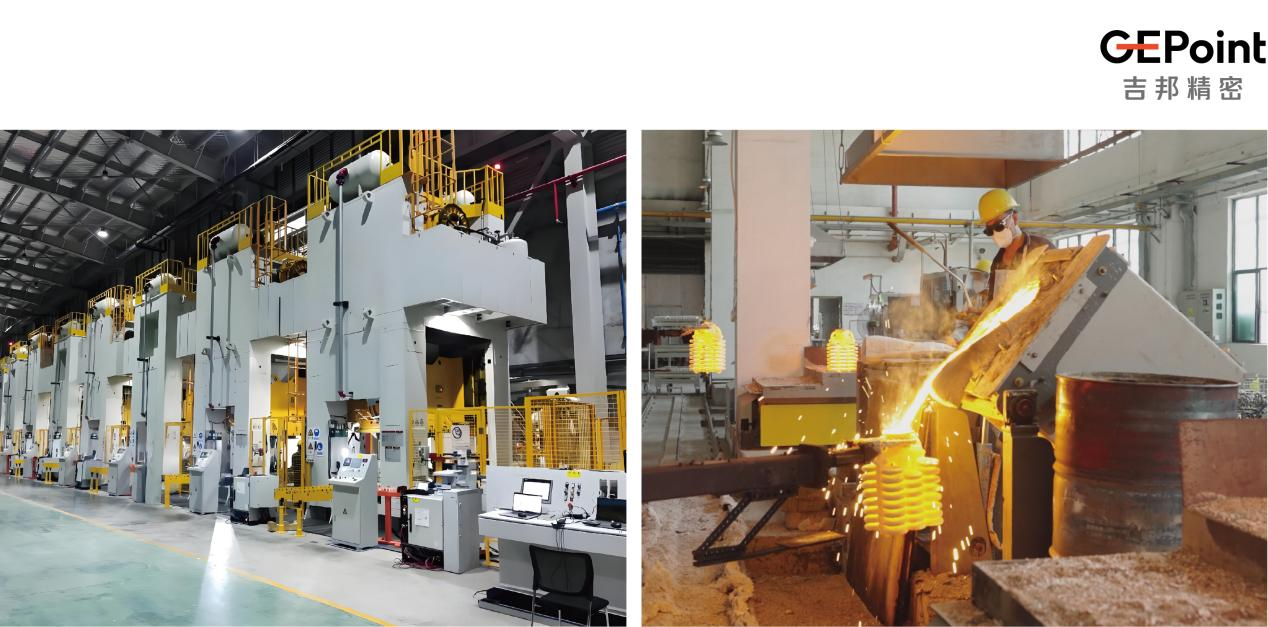
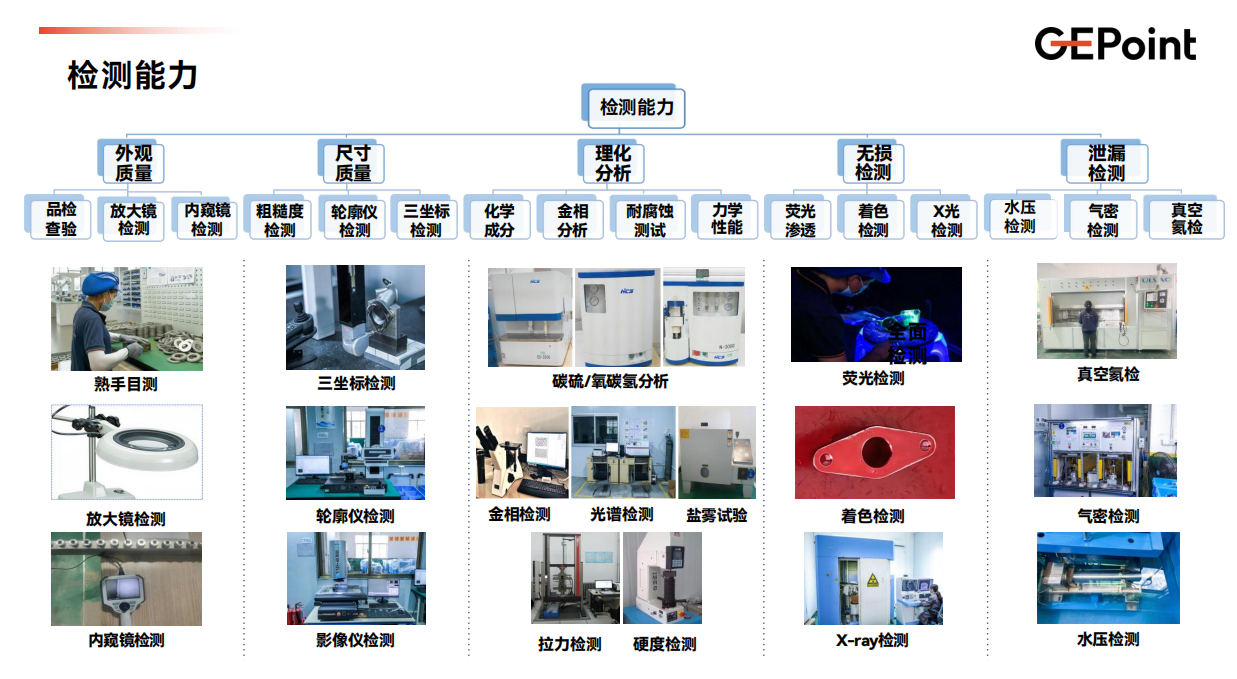
吉邦精密专注熔模精密铸造领域,具备从工艺开发、毛坯生产到配套精密机加工的全链条交付能力,可根据不锈钢零件的工况要求与成本目标,提供定制化的以铸代机加解决方案,服务高端装备制造产业升级。
地址:广东省惠州市惠东县白花镇长塘第二工业区
业务联系:18198482880
Email:gepoint@jbcasting.com
版权所有:惠州市吉邦精密技术有限公司 粤ICP备11048389号